

Lorsque vous concevez un profilé aluminium, votre priorité est de répondre aux exigences fonctionnelles de votre produit : résistance mécanique, poids, intégration dans un assemblage, esthétique ou facilité de montage.
Mais un profilé parfaitement adapté à votre application n'est pas nécessairement facile à fabriquer. Une géométrie complexe, des variations importantes d'épaisseur ou des tolérances trop restrictives peuvent compliquer l'extrusion, nécessiter des adaptations de la filière et avoir des conséquences sur vos coûts ou vos délais de fabrication.
Pour éviter ces difficultés, vous avez tout intérêt à intégrer les contraintes du procédé d'extrusion dès les premières phases de conception.
Voici cinq critères essentiels à examiner avant de valider le dessin de votre profilé aluminium.

1. Géométrie et dimensions : votre profilé est-il adapté à l'extrusion ?
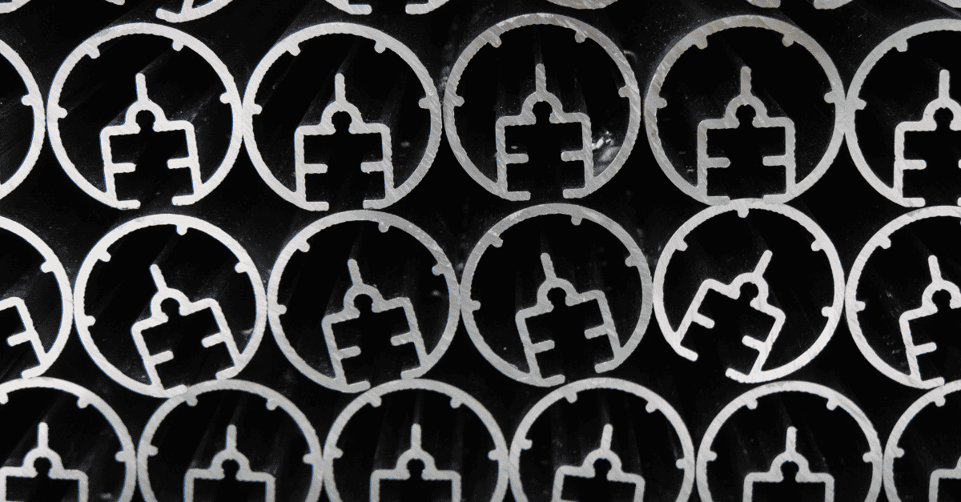
La géométrie de votre profilé influence directement la manière dont l'aluminium s'écoule à travers la filière pendant l'extrusion.
Dès la conception, plusieurs caractéristiques méritent votre attention :
- La forme générale et la complexité de la section.
- La symétrie du profilé et la répartition de la matière.
- L'épaisseur des parois et leurs éventuelles variations.
- Les rayons intérieurs et extérieurs.
- Les dimensions hors tout et la présence de cavités ou de gorges.
Une répartition irrégulière de la matière peut entraîner des différences de vitesse d'écoulement de l'aluminium et compliquer la maîtrise de la géométrie du profilé.
Par exemple, si votre section associe des parois très fines à des zones beaucoup plus épaisses, sa fabrication peut nécessiter une adaptation de la géométrie ou une conception spécifique de la filière.
Votre objectif n'est donc pas de simplifier systématiquement les formes, mais de trouver le meilleur compromis entre les fonctions attendues et les contraintes du procédé de fabrication.
2. Extrudabilité : avez-vous anticipé les contraintes industrielles ?
L'extrudabilité désigne l'aptitude d'un alliage et d'une géométrie à être extrudés dans des conditions industrielles adaptées.
Elle dépend notamment de la complexité de votre section, des caractéristiques de l'alliage, de la filière et des paramètres du procédé.
Le rapport d'extrusion, qui correspond au rapport entre la section initiale du métal dans le conteneur et celle du profilé obtenu, fait également partie des paramètres à considérer.
Deux profilés présentant des dimensions extérieures similaires peuvent avoir des comportements très différents à l'extrusion, notamment lorsque leurs sections ou leurs épaisseurs de paroi diffèrent.
Une géométrie particulièrement exigeante peut limiter la vitesse d'extrusion, complexifier la conception de la filière ou nécessiter des réglages supplémentaires pour obtenir un profilé conforme.
C'est pourquoi nous vous recommandons d'échanger avec votre extrudeur avant de figer définitivement votre plan.
Vous pourrez ainsi identifier les difficultés potentielles et étudier ensemble des adaptations géométriques compatibles avec les fonctions attendues de votre produit.
3. Tolérances : quelles dimensions sont réellement critiques pour votre produit ?
Les tolérances définissent les écarts admissibles entre les dimensions théoriques de votre profilé et ses caractéristiques réelles après fabrication.
Elles sont indispensables pour garantir sa compatibilité avec les autres composants de votre assemblage.
Vous devez notamment distinguer :
-
Les tolérances dimensionnelles, qui concernent les dimensions de la section, comme les largeurs, hauteurs ou épaisseurs.
-
Les tolérances géométriques, qui portent sur des caractéristiques telles que la rectitude, la torsion ou la perpendicularité.
Les normes EN 755-9 et EN 12020-2 constituent des références pour les tolérances des profilés aluminium extrudés, avec des domaines d'application différents selon les produits concernés.
Cependant, toutes les cotes de votre profilé ne nécessitent pas le même niveau de précision.
Une gorge destinée à recevoir un composant, une surface d'appui ou une zone d'assemblage peut exiger des tolérances plus strictes que d'autres parties de la section.
En identifiant les dimensions réellement critiques, vous pouvez concentrer vos exigences sur les fonctions essentielles de votre produit, sans imposer inutilement des contraintes supplémentaires à l'ensemble du profilé.
Cette démarche facilite vos échanges avec le fabricant et contribue à une meilleure maîtrise de la fabrication.
4. Alliage et traitement thermique : quelles propriétés recherchez-vous ?
Le choix de l'alliage constitue une étape déterminante dans la conception de votre profilé aluminium.
Les alliages de la série 6000, notamment les 6060, 6063, 6005, 6106 et 6082, sont couramment utilisés en extrusion. Ils présentent toutefois des caractéristiques différentes en matière de résistance mécanique, d'aptitude à l'extrusion et de possibilités de transformation.
Pour sélectionner le matériau adapté à votre projet, vous devez notamment prendre en compte :
-
Les efforts mécaniques auxquels votre profilé sera soumis.
-
Les contraintes liées à sa géométrie et à son extrusion.
-
Les opérations de transformation ou d'assemblage prévues.
-
Vos exigences d'aspect et de finition.
-
Les conditions d'utilisation de votre produit final.
Le choix de votre alliage doit également être associé à celui de son état métallurgique.
Les traitements thermiques et les conditions de vieillissement influencent les propriétés finales de votre profilé, notamment sa résistance mécanique, sa dureté et sa capacité de déformation.
À titre d'exemple, les états T5 et T6 correspondent à des conditions de traitement différentes et peuvent conduire à des propriétés mécaniques distinctes selon l'alliage considéré.
Vous avez donc intérêt à définir conjointement l'alliage, l'état métallurgique et les performances attendues, plutôt que de sélectionner votre matériau sur la seule base de sa composition chimique.
5. Finitions et transformations : avez-vous anticipé les opérations après extrusion ?
La conception de votre profilé ne s'arrête pas à sa sortie de presse.
Selon votre application, vous pouvez avoir besoin d'opérations complémentaires : usinage, perçage, assemblage, thermolaquage, anodisation ou sertissage de barrettes de rupture de pont thermique.
Ces opérations doivent être anticipées dès la conception, car elles peuvent influencer certaines caractéristiques géométriques ou fonctionnelles de votre produit.
Si vous prévoyez un thermolaquage, par exemple, vous devez être attentif à la présence de gorges profondes ou de zones difficilement accessibles, qui peuvent compliquer l'application homogène du revêtement. L'épaisseur de la couche de peinture doit également être prise en compte lorsque des surfaces revêtues participent à des ajustements dimensionnels précis.
Si vous optez pour une anodisation, vous devez examiner les exigences d'aspect, l'état de surface initial et certaines caractéristiques du profilé en fonction du résultat attendu.
Enfin, si votre profilé doit être usiné ou assemblé, pensez à prévoir les surfaces de référence, les réserves de matière ou les zones de fixation nécessaires.
En anticipant ces contraintes, vous limitez les risques de modifications tardives et facilitez la coordination des différentes étapes de fabrication.
Pourquoi associer votre extrudeur dès la phase de conception ?
Lorsque vous développez un nouveau profilé aluminium, vous devez concilier les exigences fonctionnelles de votre produit avec les possibilités réelles du procédé d'extrusion.
En associant votre extrudeur suffisamment tôt, vous pouvez identifier les éventuelles difficultés de fabrication et étudier des adaptations avant de finaliser votre conception.
Chez IES, nous privilégions cette approche collaborative dès les premières phases de votre projet.
Notre expérience dans l'extrusion et la transformation de l'aluminium, associée à nos compétences en thermolaquage, usinage et assemblage, nous permet d'examiner vos besoins dans une perspective industrielle globale.
Nous pouvons ainsi vous accompagner dans l'analyse de vos contraintes techniques et dans l'identification de solutions adaptées à votre application, tout en tenant compte des opérations de fabrication et de finition prévues.
Quelles informations transmettre à votre extrudeur pour préparer votre projet ?
Une demande de prix bien préparée permet à votre fournisseur d'évaluer plus précisément la faisabilité technique et les conditions industrielles de votre projet.
Pour faciliter cette première consultation, nous vous recommandons de transmettre :
-
Le plan de votre profilé, avec sa géométrie et ses principales dimensions.
-
L'application prévue, ainsi que les fonctions attendues de votre produit.
-
L'alliage et l'état métallurgique souhaités, ou les propriétés mécaniques recherchées.
-
Les tolérances fonctionnelles, en identifiant les cotes critiques.
-
Les traitements de surface et les opérations de transformation que vous envisagez.
-
Les quantités prévisionnelles, les longueurs souhaitées et vos besoins d'approvisionnement.
En communiquant ces informations dès le départ, vous permettez à votre extrudeur d'identifier les éventuels points de vigilance et, si nécessaire, de vous proposer des adaptations avant le lancement de la fabrication.
Conclusion : anticipez les contraintes de fabrication dès la conception
Concevoir un profilé aluminium extrudé ne consiste pas uniquement à définir une section répondant à vos exigences fonctionnelles.
Vous devez également tenir compte de sa géométrie, de son extrudabilité, des tolérances nécessaires, du choix de l'alliage, de son traitement thermique et des opérations de finition.
Plus vous intégrez ces paramètres en amont, plus vous êtes en mesure d'anticiper les contraintes industrielles et de préparer la fabrication dans de bonnes conditions.
En associant votre extrudeur dès les premières étapes, vous favorisez le développement d'un profilé adapté à votre application et aux réalités du procédé de fabrication.